


交換用ハンマーの調達は、単なる基本的な単価の計算ではありません。早期に故障が発生すると、測定不能な出費が増加します。計画外のダウンタイムが発生し、多大なメンテナンス作業が必要になります。生産をスムーズに実行し続けるには、信頼性の高いコンポーネントが必要です。標準的な Mn13、Mn18、または Mn22 合金は、今日でも衝撃破砕作業用の業界の定番となっています。ただし、鋳造工場の慣行の違いにより、実際の耐用年数に大きな違いが生じます。一般的な材料ラベルを単純に信頼することはできません。最適な機器の稼働時間を保証するものではありません。このガイドは、厳密で証拠に基づいた評価フレームワークを提供します。私たちはサプライヤーを効果的に精査するお手伝いをします。また、次のバッチの技術仕様を確認する方法も学習します。購入前に材料の完全性を評価する方法を正確に説明します。化学組成が加工硬化能力にどのような影響を与えるかを知ることができます。致命的な破損を防ぐための重要な品質管理手順について概説します。
比率が正しくないと合金の加工硬化能力が損なわれるため、正確なマンガン対炭素 (Mn/C) 比率を確認してください。
鋳物の内部脆化を確実に回避するための、適切な水強化熱処理の需要の証明。
高マンガン仕様は、クラッシャーの動作衝撃力が表面層の加工硬化を引き起こすのに十分である場合にのみ有効です。
価格のみで競合するサプライヤーよりも、透明性のある非破壊検査 (NDT) レポートと冶金認証を提供するサプライヤーを優先します。
高マンガン鋼鋳物 を評価するには、 その独特の物理的特性を深く理解する必要があります。長期的な耐久性を確保するには、標準的な材料グレードを超えて検討する必要があります。
高マンガン鋼は、魅力的な冶金学的特性を持っています。取り付け時は比較的ソフトに立ち上がります。初期硬度は通常約 200 HB です。この材料は激しい衝撃に完全に依存して表面硬化します。繰り返しの激しい衝撃により、表面硬度は最大約 500 HB になります。この劇的な向上により、耐摩耗性の高いアウターシェルが生まれました。一方、内部コアは元の延性を保持します。この延性のあるコアは、破断することなく大きな衝撃荷重を吸収します。
ただし、このメカニズムでは、明確な動作しきい値が作成されます。供給材料に大きな衝撃力が欠けている場合、ハンマーは硬化できません。柔らかいベースメタルは、単純に摩耗するとすぐに磨耗します。アプリケーションが十分な運動エネルギーを提供していることを確認する必要があります。そうしないと、予想外に急速に摩耗が発生します。
化学組成は合金の構造的可能性を決定します。わずかな偏差でもパフォーマンスが大幅に低下します。次の 2 つの主要な化学的要因を注意深く分析する必要があります。
マンガンと炭素の比率: 正確な冶金学的バランスが必要です。業界標準では通常、10:1 の比率が要求されます。過剰な炭素は粒界に沿って炭化物を析出させます。これにより、部品内に深刻な脆性が生じます。逆に、炭素が少なすぎると全体の降伏強度が低下します。重い負荷がかかると構造の完全性が損なわれます。
微量元素の管理: 不純物に対するサプライヤーの制限を評価する必要があります。リンレベルは厳密に 0.07% 未満に維持する必要があります。硫黄含有量は 0.05% 未満に留める必要があります。これらの不純物が多量に存在すると、ホットショートの原因となります。それらは、動作中に危険な微小亀裂を引き起こします。これらの特定の微量元素について工場証明書を確認することを強くお勧めします。
標準的なマンガン合金では、特定の環境では不十分な場合があります。困難な作業には改良合金をリクエストできます。鋳造工場では、クロムまたはモリブデンを混合物に添加することがよくあります。これらのマイクロアロイ添加により、初期降伏強度が増加します。加工硬化段階が始まる前に、より優れた耐性を提供します。摩耗性が高く、衝撃が中程度の用途に使用してください。これらは、純粋な摩耗シナリオと大きな衝撃シナリオの間のギャップを埋めます。
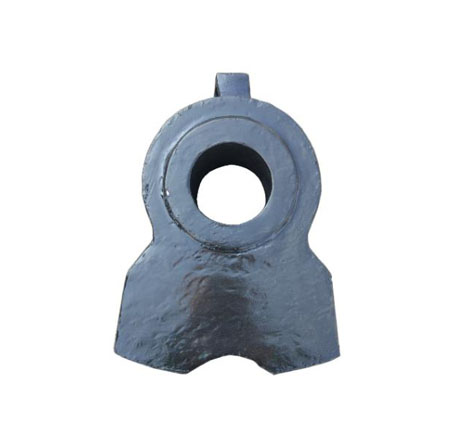
材料化学は品質方程式の半分しか表しません。最終的な耐久性は実際の製造工程によって決まります。プレミアム 高マンガンクラッシャーハンマーは 厳格な熱処理を受けています。
水の強化は依然として生産において最も重要なステップです。鋳造工場は生の鋳物を極端な温度まで加熱します。金属を 1050°C ~ 1100°C の間に保持します。これにより、すべての炭化物がオーステナイト母材に完全に溶解します。次に、部品を冷水で急速に焼き入れます。この急激な温度低下により、オーステナイト組織が所定の位置に凍結します。脆い炭化物の再形成を防ぎます。
ここでの温度管理が不十分だと、予期せぬ破損につながります。急冷水が温まりすぎると、冷却速度が低下します。冷却が遅いと炭化物が粒界に析出します。得られた部品は非常に脆くなります。多くの場合、ローター内部で致命的な故障が発生します。
鋳物工場では通常、砂型鋳造またはロストフォーム鋳造が使用されます。各方法は最終製品に異なる影響を与えます。砂型鋳造では、多くの場合、表面の質感が粗くなります。正確な寸法を実現するには、鋳造後の研磨がさらに必要になります。ロストフォームキャストにより、ニアネットシェイプが実現します。優れた表面仕上げを実現します。寸法精度はバランスに直接影響します。精度が向上すると、ローターに取り付ける際のコンポーネントのバランスが取りやすくなります。
新しいサプライヤーを精査するときは、警告の兆候を積極的に探す必要があります。注文する前に、次の重要な危険信号に注意してください。
詳細な熱処理ログの提供を拒否するサプライヤー。
鋳造工場では、完全水焼入れの代わりに加速冷却方法を採用しています。
冷却フェーズ中の内部温度監視が不足しているベンダー。
炭化物をオーステナイト母材に完全に溶解できない設備。
目視チェックは内部の健全性を保証するものではありません。厳密なを実装する必要があります クラッシャーハンマー検査プロトコル 。これらのテストは、欠陥部品による高価な機器の破壊を防ぎます。
出荷を受け入れる前に、特定の NDT 方法を義務付けます。構造の完全性を科学的に証明する必要があります。
超音波検査 (UT): オペレーターは高周波音波を使用して内部を調査します。超音波は内部の異常から跳ね返されます。技術者は、専用の画面上でこれらの反射を読み取ります。 UT は隠れた内部空隙を検出します。深い引け巣や表面下の亀裂が見つかります。これらの隠れた欠陥はストレス集中源として機能します。強い衝撃を受けると部品が破損する原因になります。
磁性粒子 (MT) / 染料浸透剤 (PT): これらの方法は外観に焦点を当てています。表面レベルの微細な亀裂を特定します。 MT は磁場を使用して鉄粒子を表面の亀裂に引き込みます。これにより、欠陥の輪郭が非常に目立つようになります。 PT は、着色された染料を使用して、小さな表面の異常を強調表示します。現像液が染料を引き戻し、傷をはっきりと強調します。強い衝撃により、これらの微小亀裂はコアの奥深くまで広がります。
試験方法 | 主な対象地域 | 検出された欠陥 |
|---|---|---|
超音波検査(UT) | 内部構造 | ボイド、引け巣、深い亀裂 |
磁性粒子(MT) | 地表と地表近く | 微小亀裂、鋳造裂傷 |
染料浸透剤 (PT) | 表面のみ | 気孔率、表面亀裂 |
信頼性の 高い耐摩耗性クラッシャーハンマーは、 厳格な重量マッチング要件を満たさなければなりません。ローターのダイナミクスは完璧なバランスに依存します。オペレータは多くの場合、数百グラム以内で一致するセットを要求します。重量のばらつきが大きすぎると、ローターの危険な振動が発生します。この不均衡により、メインベアリングが急速に破壊されます。また、クラッシャーフレーム全体にもストレスがかかります。購入契約では常に厳密な重量許容差を指定してください。
一般的な素材のスタンプは受け付けません。側面に単純に「Mn18」をキャストするだけでは、ほとんど意味がありません。単一バッチごとに認定された化学組成分析が必要です。鋳造工場では発光分光計を使用する必要があります。正確な元素パーセンテージを示す印刷レポートを提供する必要があります。このデータにより、実際に指定された合金グレードを確実に受け取ることができます。
調達に画一的なアプローチを使用することはできません。特定の動作環境によって、理想的な材料が決まります。早期故障を防ぐために、調整する必要があります マイニング クラッシャーの部品を実際の現場の状況に合わせて 。
マンガンが実際にあなたの現場に適しているかどうかを判断するための枠組みを確立します。マンガンを多く含むと硬化するのに膨大な運動エネルギーが必要になります。研磨性が高くても小さいまたは柔らかいシリカを粉砕する場合、マンガンの性能は低下します。柔らかい岩石は硬化段階を引き起こすことができません。研磨剤シリカは柔らかい母材を簡単にえぐり取ります。このようなシナリオでは、高クロムまたはセラミックインサートを使用すると、はるかに優れた収益が得られる可能性があります。
材料要件は、一次破砕段階と二次破砕段階の間で大幅に変化します。それに応じて合金の選択を調整する必要があります。
プライマリインパクターは、大量の特大の飼料材料を扱います。最も激しい衝撃荷重を経験します。彼らは生き残るために最大限のタフさを必要とします。これらの 1 次ステージには Mn18 または Mn22 を指定する必要があります。これらの高グレードは、巨大な圧力の下でも折れることなく大きな岩を扱います。
二次破砕機は、より小さな、ある程度加工された材料を処理します。この段階では、衝撃力は大幅に低下します。ここで Mn13 またはマイクロ合金のバリアントに切り替えることもできます。より高い初期降伏強度により、二次段階で発生する摩耗の増加に対処します。
水分含有量や飼料サイズの一貫性などの外部変数を考慮してください。湿った粘着性の物質は、チャンバー内の流れのダイナミクスを変化させます。トランプ鉄は最大の予測不可能な危険をもたらします。時々、破砕できない金属片が破砕チャンバーに入ることがあります。混入鉄のリスクが高い環境では、依然として高マンガンが最も安全な選択肢です。比類のない耐衝撃性を備えています。不正な金属にぶつかると、激しく砕けるのではなく、へこみ、変形します。
賢明な調達戦略は、最初の購入価格をはるかに超えたものを見据えています。長期的な運用パフォーマンスとベンダーの信頼性に焦点を当てる必要があります。信頼できるファウンドリと提携することで、メンテナンス スケジュールが変わります。
購入の決定は粉砕トン当たりのコストを基準にしてください。単純な 1 個あたりの価格という指標に固執しないでください。プレミアムパーツの場合、前払い料金が 20% 増加する場合があります。ただし、マシン内では 40% 長く持続する可能性があります。これにより、時間の経過とともに大幅な運用コストの節約がもたらされます。メンテナンスの人件費を大幅に削減します。また、毎年数日間の計画外のダウンタイムも解消されます。全体的な寿命を重視することで、施設の利益率を最大化できます。
信頼できる鋳造工場はその製品をしっかりと支えています。早期破損に対する明示的な交換保証を提供します。これは通常の摩耗ではなく、構造上の欠陥をカバーすることに注意してください。部品が予期せず折れた場合、ベンダーは直ちに対応する必要があります。死後の冶金的破損分析を実施する必要があります。評価のために壊れた部分の返送を要求する必要があります。次に、電子顕微鏡で破面を分析します。これらは、部品が故障した原因を正確に特定します。彼らはこのデータを次のバッチの改善に使用します。科学的な調査を行わずに運営者を責める業者は避けてください。
新しいベンダーにはパイロット テスト戦略を導入することを強くお勧めします。まずはトライアルセットを1つ用意してください。始めるにはベースライン指標が必要です。現在の部品のパフォーマンスを 30 日間にわたって測定します。管理された A/B テストを使用して、このベースラインを新しいトライアル セットと直接比較します。試験中に破砕された正確なトン数を追跡します。クラッシャーモーターのアンプ消費を注意深く監視してください。部品が磨耗して非効率になると、モーターの動作が難しくなります。最終的な製品サイズの変更に注意してください。摩耗プロファイルを毎週物理的に測定します。一括契約を結ぶ前にハードデータを収集します。この慎重なアプローチにより、テストされていないサプライヤーによる巨額の損失が防止されます。
これらの重要な摩耗コンポーネントを調達するには、懐疑的でデータ優先のアプローチが必要です。 「Mn13Cr2」のような基本的な材料ラベルのみに依存すると、運用上の大きなリスクが生じます。熱処理手順を検証し、NDT レポートを注意深く検討する必要があります。また、合金が特定の用途に完全に適合することを確認する必要もあります。
すべての新規鋳造サプライヤーに対して厳格な評価フレームワークを採用します。
検証可能な冶金証明のない荷物は決して受け入れないでください。
合金グレードは、チャンバー内に存在する衝撃力に厳密に一致させてください。
必須の重量バランス許容差を含めるように調達 RFQ を更新します。
長期一括契約を締結する前に、制御されたパイロット テストを実施します。
今すぐ調達プロセスを管理しましょう。鋳造工場に対して、より適切な文書化とより厳しい公差を要求します。
A: この用途には、オーステナイトの加工硬化段階を引き起こすのに必要な激しい衝撃力が不足している可能性があります。大きな衝撃荷重がないと、表面は硬化しません。これにより、柔らかい母材が摩耗によって急速にえぐられてしまいます。高クロムなどの別の合金が必要になる場合があります。
A: 正確な化学組成を確認するには、光学分光計のレポートを要求してください。徹底的な目視検査を実行して、表面の気孔や鋳造の裂け目を探します。最後に、各ハンマーを個別に重量測定し、ローターのバランスを最適化するための厳密な公差内に収まっていることを確認します。
A: いいえ。Mn22 は、極度の衝撃や大量の送りに対して優れた靭性を備えていますが、初期降伏強度が低くなります。中程度の衝撃や摩耗が多い環境では、適切に熱処理された Mn13 合金と比較して、はるかに早く摩耗する可能性があります。