


ケーブルメーカーは毎日、絶え間ない生産上のジレンマに直面しています。スループットを最大化するために機械を推進することは、より高い利益への直接的な道のように思えます。ただし、この積極的なアプローチには重大なリスクが伴います。オペレータは、出力を追求するためにワイヤの張力と撚り長さの一貫性を犠牲にすることがよくあります。機械が限界を超えて稼働すると、総合設備効率 (OEE) は急速に低下します。施設管理者は、運用ベースラインを完全に理解する必要があります。理論上の RPM 制限と実際の持続可能なライン速度を区別する必要があります。現実的なマシンの機能を評価することは、依然として重要なステップです。これは、機器の調達と施設の拡張の決定に大きな影響を与えます。ケーブル生産を最適化するには、 ダブル ツイスト バンチャーの速度を 個別の指標ではなく統合システムとして扱う必要があります。ワイヤーゲージ、動的張力制御、正確な機械仕様のバランスを慎重に調整する必要があります。これらの特定の変数をマスターすることで、信頼性の高い収益が保証されます。この慎重なアプローチにより投資が保護され、優れた製造結果が保証されます。
メーカーは、実際の理論上の容量を誤って計算することがよくあります。彼らはピーク RPM 仕様のみを検討します。持続的な動作速度を完全に無視しています。この特異な焦点により、まったく非現実的な出力期待が生まれます。オペレーターは機械が最高速度で動作するように設定します。この戦略は、スプレッドシートや生産予測では素晴らしく見えます。残念ながら、実際の工場現場では常に失敗します。高速では、常に人間の介入が必要な変数が発生します。
二重ねじり機構は、独創的な工学原理に基づいています。フライヤー ボウを 1 回回転させると、ワイヤーの束に 2 つの異なるねじれが加わります。この設計により、古いシングルツイスト モデルと比較して、生産速度が即座に 2 倍になります。これにより、業務効率の期待に対する強力なベースラインが確立されます。 「1 回転あたり 2 回のツイスト」乗数は、現代のケーブル製造に完全に革命をもたらしました。これにより、コンパクトな機械が従来の巨大なストランダーの生産量に匹敵するようになります。
絶対最高速度制限で走行すると裏目に出ることがよくあります。逆説的に、実際の OEE が低下します。高い空力速度は激しい機械振動を生成します。これらの振動により、シフト中に頻繁にマイクロストップが発生します。極度のストレス下では断線がより頻繁に発生します。工具の摩耗は急激に加速します。オペレーターは、実際にケーブルを製造するよりも、断線したワイヤを通すことにはるかに多くの時間を費やします。 80% の能力で継続的に動作するマシンは、100% の能力で不安定に動作するマシンよりも常にパフォーマンスを上回ります。
成功基準を決定するには、信頼できるフレームワークが必要です。最適な生産速度とは、スクラップが増加し始める直前に収量がピークに達する正確な点です。このバランスを見つけるには、系統的なテストが必要です。
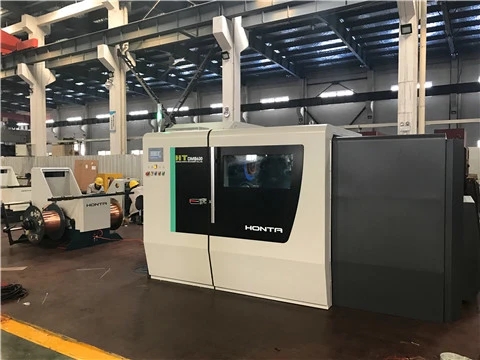
回転速度 (RPM) は、キャプスタンを引く速度を直接決定します。この機械的な関係によって、最終的な製品の構造が決まります。高速回転には、同様に高速かつ正確な引っ張りが必要です。同期が失敗すると、ケーブルの形状が即座に崩れます。この機能と結果の関係を綿密に評価する必要があります。牽引機構はフライヤーの回転にシームレスに一致する必要があります。遅延が発生すると、直ちに欠陥が生じます。
速度が高くなると、撚り長さ (ピッチ) の制御が大幅に複雑になります。正確なピッチにより、データケーブルの電気的干渉を防ぎます。最新のサーボ駆動キャプスタンは、この精度を維持するために動的に調整されます。従来のギア駆動モデルを大幅に上回ります。サーボは微小変動をリアルタイムで補正します。歯車システムには固有の機械的バックラッシュが発生します。サーボは即座にデジタル補正を提供します。このデジタル精度により、高回転時でもピッチが驚くほど安定します。
高速操作では、銅またはアルミニウムのより線に大きなストレスがかかります。この応力の下では、ねじれ方向の完全性 (S ねじれまたは Z ねじれ) が損なわれる可能性があります。残留応力は金属マトリックスの内部深くに蓄積します。この隠れた応力により、設置中に最終的なケーブルがほどけたり、ねじれたりする原因になります。 S ツイストと Z ツイストの形成には、異なる張力プロファイルが必要です。高速では、これらのプロファイルの小さな不規則性が増幅されます。オペレーターは、ねじり方向の安定性を常に監視する必要があります。
調達チームは機器を購入する前に、特定の QA 指標を要求する必要があります。機械製造業者に、宣伝されている最高速度でのピッチの安定性を証明するよう依頼してください。以前のクライアント実行からの実際のテスト ログを要求します。
物理学により、ワイヤ製造における厳しい操作制限が決まります。細いワイヤーまたは中程度のワイヤーを 2,000 RPM 以上で動かすと、強い物理的力が発生します。遠心力により、ワイヤーが船首に向かって外側に激しく引っ張られます。これらは、機械エンクロージャ内の張力のダイナミクスを大きく変化させます。ワイヤーはこの外側への引っ張りを受けて伸びます。この物理的な伸びにより電気抵抗が変化します。銅は加工硬化しやすく、製造中に折れてしまう可能性があります。
さまざまな動的張力制御ソリューションを評価する必要があります。パウダクラッチのような機械摩擦システムは過剰な熱を発生します。シフト中に温度が上昇すると、精度が大幅に低下します。パウダクラッチは低速運転に適しています。電動または空気圧による張力フィードバック システムは、高速でのパフォーマンスが大幅に向上します。リアルタイムのセンサーデータに基づいてブレーキ力を継続的に調整します。空気圧システムは、ミリ秒単位の驚異的な応答時間を実現します。
高速でねじることにより、マシン内部に膨大な運動エネルギーが生成されます。緊急停止 (E-Stop) は、大きな機械的リスクをもたらします。ブレーキが適切に作動しない場合、フルスプールはオーバーランします。回生ブレーキにより、致命的なワイヤ断線が防止されます。高性能ブレーキ システムは、この運動エネルギーを安全に分散します。船首と巻き取りスプールを同時に停止します。この同期停止により、ワイヤーのもつれや機器の損傷を防ぎます。
高度な張力制御により、確実に生産の迅速化が可能になります。ただし、メンテナンスにはまったく新しい課題が生じます。これらの機密性の高いシステムには、自然な動作環境が必要です。銅の削りくずからの塵の蓄積により、センサーが重度に失明します。これらの電子センサーは、機械式クラッチよりもはるかに頻繁に校正する必要があります。
表1:張力制御機構の比較
| システムタイプ | 高速性能 | メンテナンスの必要性 | 理想的な用途 |
|---|---|---|---|
| 機械的摩擦(パウダクラッチ) | 平均より悪い | 低い(単純な部品) | 低速、大ゲージのワイヤ走行 |
| 空気圧フィードバック | 素晴らしい | 中 (きれいな空気が必要) | 高速データケーブル |
| 電動サーボテンション | 優れた | 高 (センサー校正) | 極細線、航空宇宙用ケーブル |
購入者は機器のサイズを論理的に比較する必要があります。メーカーは 500、630、800、および 1000 シリーズのマシンを製造しています。各カテゴリは、非常に特殊なワイヤ寸法とスプール質量を対象としています。機械のサイズが大きすぎると、貴重なエネルギーと工場の床スペースが無駄になります。サイズが小さすぎると、長期的な生産能力が大幅に制限されます。出力ターゲットと完全に一致するソリューション カテゴリが必要です。
630 ダブルツイスト バンチャーは 、依然として決定的な業界標準です。建築用電線、LANケーブル、自動車用電線などを完璧に処理します。最大 6mm² または場合によっては 10mm² の断面に完全に対応します。この極めて多用途性により、世界的なメーカーの間で非常に人気があります。生の速度と使用可能なスプール容量の間で完璧なバランスを実現します。
速度とスプール質量の間の固有のトレードオフを分析する必要があります。 630 マシンは 1500 ~ 2000 RPM でスムーズに動作します。 1000 モデルは回転慣性が大きいため、動作が大幅に遅くなります。小さいスプールは非常に速く回転します。ただし、より頻繁にオペレーターを交代する必要があります。余分な速度がダウンタイムの増加を実際に補うかどうかを計算する必要があります。多くの場合、630 サイズが数学的に最良の妥協点となります。
バイヤーは調達を完了する前に、明確な意思決定の枠組みを必要とします。平均実行長を特定のマシン クラスの機能に対してマッピングします。プライマリ ワイヤのゲージを理想的なスプール サイズに直接合わせます。最終候補者リストのプロセスをガイドするには、以下の表を確認してください。
表 1: バンチングマシンのクラスと対象アプリケーション
| 機械シリーズ (スプールサイズ) | 平均最大 RPM | 対象ワイヤ断面積 | 第一次産業での用途 |
|---|---|---|---|
| 500シリーズ | 2000 - 2500 RPM | 0.05mm2~2.5mm2 | エレクトロニクス、ファインITケーブル |
| 630シリーズ | 1500~2000RPM | 0.5mm2~10mm2 | 自動車、LAN、建築配線 |
| 800シリーズ | 1000~1500RPM | 4.0mm2~16mm2 | 産業用制御ケーブル |
| 1000シリーズ | 800~1000RPM | 10mm2~35mm2 | 低圧配電 |
新しい機器に対して確固たるビジネスケースを構築する必要があります。メーカーの誇張した主張にあまり依存しないでください。 ROI は持続的な生産平均にのみ基づいてください。シフトごとに生産される純良品メーターを厳密に調べてください。 24 時間 365 日稼働している施設を考えてみましょう。スクラップがわずか 5% 増加するだけで、数週間の予想利益が台無しになります。現実的な評価次元により、資本支出予算が保護されます。
製造されたワイヤ 1 キログラムあたりのエネルギー消費量を慎重に評価します。高い空力速度では、大幅に多くの電力 (kW) が消費されます。カーボンファイバー製の弓は、この空気抵抗を軽減します。ただし、実際の生産出力に対して消費電力を評価する必要があります。速度が速いと、オペレータの時間の節約よりも産業用電力のコストが高くなる場合があります。予測される量の増加に対して公共料金を計算します。
メンテナンスコストのモデリングには、極めて誠実さが必要です。ピーク速度では、消耗部品がより早く破壊されます。ボウバンド、精密ベアリング、ガイドプーリーは急激に摩耗します。 10,000 時間定格のベアリングは、最大応力がかかると 4,000 時間で故障する可能性があります。この加速された交換頻度を運用予算に織り込んでください。高速走行には高価な高級合成潤滑剤も必要です。これらの定期的なコストを無視しないでください。
注文書に署名する前に直接行動を起こしてください。 OEM に厳密な「概念実証」の実行を依頼します。正確なワイヤ仕様に基づいたテストデータを求めてください。あなた自身の銅のサンプルを彼らに送ってひねってもらいます。施設での包括的な工場受け入れテスト (FAT) を要求します。納入を受け入れる前に、実際の歩留まりと品質をご自身で測定してください。
機器の速度を最大化すると、生の物理学、機器の制限、材料特性のバランスが取れます。単にダイヤルを 100% に回すだけではありません。やみくもに最大容量で動作させると、ワイヤの品質が破壊され、OEE が損なわれます。ねじりプロセスを高度に統合されたシステムとして扱う必要があります。張力制御、正確なキャプスタン同期、および正しい機械サイジングはすべて重要な役割を果たします。
張力制御の安定性が高い機械を優先します。 80% の容量で快適に動作する、正確な撚り長さを要求します。ピーク RPM のマーケティング仕様に厳密に焦点を当てないでください。一貫した中断のない実行は、常に不安定な高速バーストに打ち勝ちます。適切なメンテナンスと現実的な期待により、毎日の生産量を保護しながら機器の寿命を大幅に延長できます。
すぐにテクニカルセールスエンジニアに相談してください。購入する前に、包括的なスループット シミュレーションを実行してください。この重要なシミュレーションは、特定のワイヤ ゲージと要求されたスプール サイズに基づいて行われます。 630mm 構成とより大きなセットアップを比較して、理想的な組み合わせを見つけてください。データ主導のアプローチを採用して、製造の成功を確保します。
A: 標準の 630 モデルは通常、1,500 ~ 2,000 RPM で動作します。二重ねじり機構を使用しているため、これは 1 分間に 3,000 ~ 4,000 回のねじりに相当します。この速度範囲は、自動車および建築用ワイヤーに使用される裸銅、錫メッキ銅、およびアルミニウム合金に安全に対応します。
A: 速度が高くなると、フライヤーの弓内部の遠心力が指数関数的に増加します。この力によりワイヤが外側に積極的に引っ張られ、激しい張力スパイクが発生します。巻取りスプール システムは、ダイナミック ブレーキを使用してこの力を積極的に管理し、対抗する必要があります。そうしないと、銅のより線が伸びたり切れたりします。
A: はい。最大 RPM 付近で継続的に動作すると、コンポーネントの寿命が大幅に短くなります。極度の空気抵抗により、カーボンファイバー製の弓にストレスがかかります。精密ベアリングは、激しい熱と振動により急激に摩耗します。壊滅的な機械故障を防ぐためには、厳格な予防保守スケジュールが不可欠になります。
A: 速度の変動により、キャプスタンとフライヤーの弓の間で非同期の引っ張りが発生します。この不一致により、ピッチ (撚り長さ) が非常に不均一になります。不均一なピッチは幾何学的構造を台無しにし、データ ケーブルのインピーダンス低下や重大なクロストークなど、厳密な電気的テストでの障害を引き起こします。